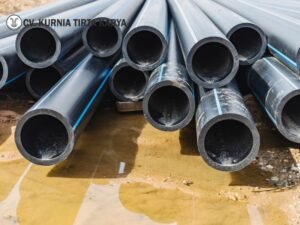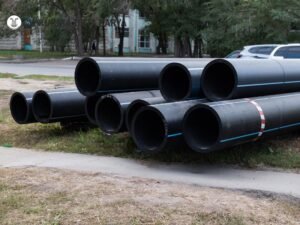
Cara Penyambungan PE Subduct | Pipa PE subduct merupakan komponen penting dalam sistem infrastruktur telekomunikasi bawah tanah. Pipa ini berfungsi sebagai selubung pelindung kabel fiber optik maupun kabel tembaga yang ditanam di dalam tanah.
Material polyethylene (PE) dipilih karena memiliki ketahanan terhadap korosi, fleksibilitas yang baik, serta umur pakai yang panjang dalam kondisi tanah yang beragam.
Penyambungan pipa PE subduct menjadi tahapan kritis dalam proses instalasi. Sambungan yang tidak dilakukan dengan benar dapat menyebabkan kebocoran, masuknya air atau kotoran ke dalam pipa, hingga kerusakan pada kabel yang dilindungi.
Artikel ini membahas metode, prosedur, peralatan, dan persyaratan teknis yang berlaku dalam penyambungan pipa PE subduct secara lengkap dan terstruktur.
Jenis-Jenis Metode Penyambungan Pipa PE Subduct
Terdapat beberapa metode penyambungan yang umum digunakan untuk pipa PE subduct. Pemilihan metode bergantung pada diameter pipa, lokasi pekerjaan, tekanan operasional, serta ketersediaan peralatan di lapangan.
1. Butt Fusion (Penyambungan Panasan Ujung ke Ujung)
Butt fusion adalah metode penyambungan yang paling banyak digunakan untuk pipa PE berdiameter menengah hingga besar, umumnya mulai dari diameter 63 mm ke atas.
Prinsip kerja metode ini adalah memanaskan dua ujung pipa secara bersamaan menggunakan pelat pemanas, kemudian menekan kedua ujung yang telah meleleh hingga menyatu dan membentuk sambungan yang homogen.
Prosedur butt fusion dilakukan melalui tahap-tahap berikut:
- Persiapan pipa
Kedua ujung pipa harus dipotong tegak lurus menggunakan pipe cutter atau gergaji khusus. Permukaan potongan dibersihkan dari debu, minyak, dan kotoran menggunakan kain bersih yang dibasahi alkohol isopropil.
- Pemasangan pada mesin fusion
Kedua ujung pipa dipasang pada penjepit (clamp) mesin butt fusion. Mesin ini memastikan kedua ujung pipa sejajar dan terpusat secara presisi.
- Proses facing (penghalusan permukaan)
Pisau facing dioperasikan untuk meratakan dan menghaluskan kedua permukaan ujung pipa secara bersamaan hingga terbentuk permukaan yang sepenuhnya datar dan tegak lurus terhadap sumbu pipa.
- Pemanasan
Pelat pemanas (heating plate) dengan suhu yang telah disetel sesuai spesifikasi diletakkan di antara kedua ujung pipa. Suhu pemanasan standar untuk material PE adalah antara 200 hingga 230 derajat Celsius, tergantung pada jenis PE (PE 80 atau PE 100) dan diameter pipa.
- Penyatuan
Setelah waktu pemanasan tercapai, pelat pemanas dilepas dengan cepat, kemudian kedua ujung pipa langsung ditekan satu sama lain dengan tekanan yang telah ditentukan. Tekanan penekanan dipertahankan selama periode pendinginan berlangsung.
- Pendinginan
Sambungan harus didinginkan dalam kondisi tertekan tanpa diganggu. Waktu pendinginan minimum dihitung berdasarkan diameter pipa dan tebal dinding pipa.
2. Electrofusion (Penyambungan Elektrifikasi)
Electrofusion menggunakan fitting khusus yang telah dilengkapi kawat resistansi di bagian dalamnya. Ketika arus listrik dialirkan melalui fitting, kawat tersebut menghasilkan panas yang melelehkan permukaan bagian dalam fitting dan bagian luar pipa secara bersamaan, sehingga keduanya menyatu membentuk sambungan yang rapat.
Metode electrofusion sangat cocok digunakan pada kondisi berikut.
- Lokasi dengan ruang kerja terbatas, seperti dalam galian sempit
- Penyambungan pipa yang sudah terpasang di jalur eksisting
- Perbaikan atau penyisipan sambungan cabang (saddle fusion)
- Diameter pipa kecil hingga menengah yang memerlukan presisi tinggi
Prosedur electrofusion meliputi persiapan permukaan pipa dengan cara mengupas lapisan oksida pada bagian luar pipa menggunakan scraper. Area pengupasan harus cukup panjang sesuai dengan panjang fitting yang akan dipasang.
Setelah pengupasan, permukaan pipa dibersihkan menggunakan alkohol isopropil dan tidak boleh disentuh kembali sebelum fitting dipasang.
Fitting electrofusion kemudian dimasukkan ke ujung pipa. Alat controller electrofusion dihubungkan ke terminal fitting, kemudian mesin secara otomatis mengalirkan arus listrik sesuai parameter yang terprogram pada barcode fitting.
Setelah proses selesai, sambungan didinginkan sesuai waktu yang ditentukan sebelum fitting boleh dilepas dari penahan (alignment clamp).
3. Mechanical Coupling
Metode ini menggunakan komponen mekanik seperti compression fitting atau split repair clamp untuk menyambungkan dua ujung pipa. Mechanical coupling umumnya digunakan untuk perbaikan darurat atau pada kondisi di mana proses fusion tidak dapat dilakukan.
Namun, metode ini tidak menghasilkan sambungan yang sepenuhnya permanen dan tahan air seperti metode fusion, sehingga penggunaannya dibatasi pada kondisi tertentu dan harus mendapat persetujuan dari pihak yang berwenang.
Persyaratan Teknis Sebelum Penyambungan
Sebelum proses penyambungan dimulai, terdapat sejumlah persyaratan teknis yang harus dipenuhi untuk memastikan kualitas sambungan.
- Kesesuaian material
Kedua pipa yang akan disambung harus memiliki SDR (Standard Dimension Ratio), grade material, dan diameter yang sama. Pipa dari produsen yang berbeda dapat disambung selama memiliki spesifikasi yang setara dan telah diuji kompatibilitasnya.
- Kondisi lingkungan
Proses butt fusion dan electrofusion tidak boleh dilakukan dalam kondisi hujan, berdebu tinggi, atau angin kencang tanpa pelindung yang memadai. Suhu lingkungan kerja yang disarankan berada di antara 0 hingga 40 derajat Celsius.
- Kalibrasi alat
Mesin butt fusion dan controller electrofusion harus dalam kondisi terkalibrasi dan memiliki sertifikat kalibrasi yang masih berlaku. Pelat pemanas butt fusion harus dicek suhunya menggunakan termometer kontak sebelum digunakan.
- Tenaga kerja bersertifikat
Operator yang melakukan penyambungan fusion harus memiliki sertifikasi kompetensi yang relevan, seperti sertifikasi dari lembaga yang terakreditasi di bidang pengelasan termoplastik.
Pemeriksaan dan Pengujian Sambungan
Setiap sambungan yang telah selesai dibuat harus melalui proses pemeriksaan dan pengujian sebelum pipa ditimbun kembali.
- Inspeksi visual
Sambungan butt fusion yang baik ditandai dengan terbentuknya bead (tonjolan material) yang merata di sekeliling sambungan. Bead yang tidak rata, terlalu kecil, atau memiliki celah menunjukkan adanya ketidaksempurnaan dalam proses penyambungan.
- Pengujian tekanan
Jalur pipa yang telah disambung diuji menggunakan udara bertekanan atau air bertekanan untuk memastikan tidak ada kebocoran pada sambungan. Tekanan uji, durasi pengujian, dan kriteria kelulusan mengacu pada standar yang berlaku seperti ISO 4427 atau standar proyek yang ditetapkan.
- Dokumentasi
Setiap proses penyambungan harus didokumentasikan dalam lembar kerja fusion yang mencatat parameter suhu, tekanan, waktu pemanasan, waktu pendinginan, identitas operator, dan nomor mesin yang digunakan. Dokumentasi ini menjadi bagian dari rekam jejak kualitas (quality record) proyek.
Penyambungan pipa PE subduct yang dilakukan dengan metode yang tepat dan prosedur yang benar menghasilkan sambungan yang memiliki kekuatan setara dengan material pipa itu sendiri.
Pemahaman menyeluruh tentang jenis metode, persyaratan teknis, serta prosedur pengujian menjadi dasar pelaksanaan pekerjaan yang memenuhi standar kualitas.
Penggunaan tenaga kerja bersertifikat, peralatan yang terkalibrasi, serta dokumentasi yang lengkap merupakan tiga pilar utama yang menentukan keberhasilan penyambungan pipa PE subduct di lapangan.
Dengan memperhatikan seluruh aspek tersebut, infrastruktur bawah tanah yang dibangun akan memiliki ketahanan dan keandalan jangka panjang sesuai dengan desain umur layanannya.
Jika Anda tidak ingin ribet dengan pemasangan pipa PE Subduct, Anda bisa menghubungi kami, DistributorPipaHDPESurabaya.com. Distributor Pipa HDPE Surabaya juga menyediakan produk pipa dan aksesorisnya.
Hubungi kami sekarang juga melalui WhatsApp atau Telepon!